

Заводы катаной катанки из инструментальной и штамповой стали
2026-05-09
- Почему большинство поставщиков не могут гарантировать качество катаной катанки
- Заводы катаной катанки из инструментальной и штамповой стали: как выбрать надёжного партнёра
- Что даёт вертикальная интеграция на практике
- Катаная катанка из инструментальной и штамповой стали: когда стоит обратиться напрямую к заводу
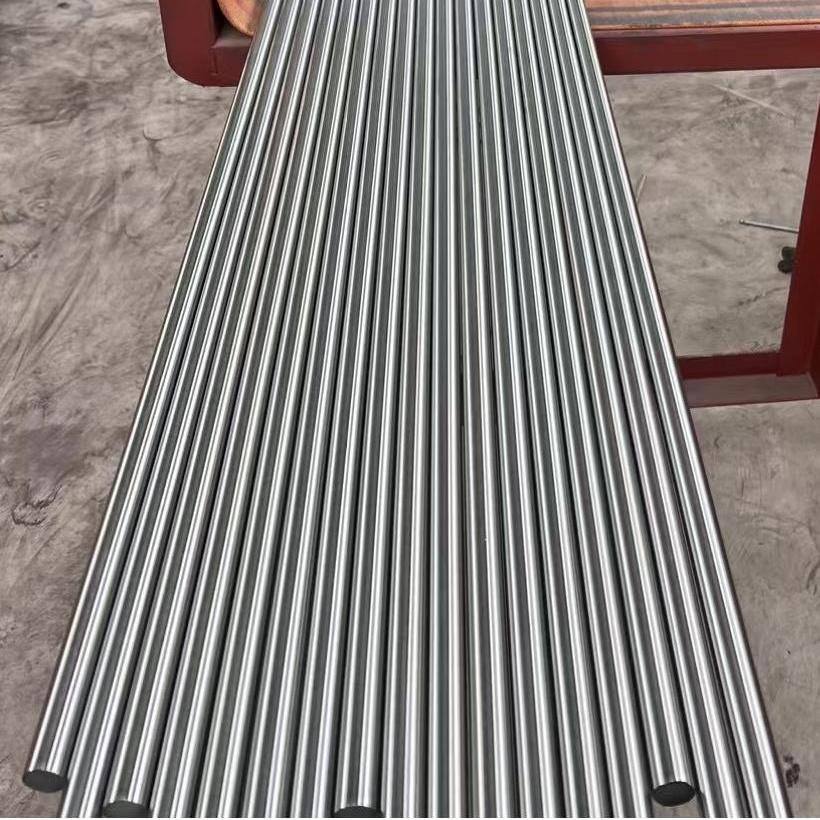
Катаная катанка из инструментальной и штамповой стали — не просто полуфабрикат. Это критически важный материал для производства штампов, матриц, пуансонов, пресс-форм под высокие температуры и циклические нагрузки. Его механическая стабильность, однородность структуры и точное соблюдение химического состава напрямую определяют срок службы инструмента и брак в серийном производстве. Мы поставляем такую катанку более 12 лет — и знаем, какие заводы реально обеспечивают заявленные свойства, а какие лишь маркируют рулон «H13» или «D2», не проходя полноценную термообработку и контроль на усталостную прочность.
Почему большинство поставщиков не могут гарантировать качество катаной катанки
На рынке много предложений с низкой ценой и красивыми сертификатами. Но в реальности — три системные проблемы. Во-первых, отсутствие вертикальной интеграции: многие компании покупают заготовку у стороннего литейного завода, потом передают её на прокатку, а заключительную термообработку — третьему лицу. Каждый переход — это риск потери контроля над охлаждением, скоростью нагрева, временем выдержки. Во-вторых, отсутствие вакуумного литья и электрошлакового переплава: без них невозможна очистка стали от неметаллических включений, которые становятся центрами трещинообразования при горячей штамповке. В-третьих, отсутствие испытаний на усталость и ударную вязкость при −40 °C: стандартные протоколы ASTM A681 часто не проверяют эти параметры, хотя именно они решают, выдержит ли катанка 50 000 циклов в автоматической линии по производству деталей для авиадвигателей.
Заводы катаной катанки из инструментальной и штамповой стали: как выбрать надёжного партнёра
Настоящий завод — это не склад с рулонами. Это комплекс, где контролируется каждый этап: от плавки в вакуумной индукционной печи до финальной ультразвуковой дефектоскопии. У нас — собственный производственный холдинг в Шифане (провинция Сычуань), основанный в 2003 году. Здесь работают четыре вакуумные индукционные печи, тринадцать электрошлаковых переплавных установок и 10-тонная линия AOD/LF/VOD. Именно здесь мы выпускаем катаную катанку из сталей H13 (1.2344), Cr12Mo1V1 (D2), 4Cr5MoSiV1 (H11) и 3Cr2W8V (H21) — с гарантией соответствия DIN 17350, JIS G4404 и военным техническим условиям ГОСТ Р В 2.1.010–2021.
Мы не продаём «катанку по ГОСТ». Мы поставляем катанку, которая прошла:
Что даёт вертикальная интеграция на практике
Когда весь цикл — от литья слитка до намотки рулона — находится под одним управлением, исчезает размытие ответственности. Например, при прокатке катанки из стали H11 мы строго выдерживаем интервал температур 1050–850 °C и скорость охлаждения 25 °C/мин до 600 °C — иначе формируется нежелательная сетчатая карбидная фаза. На нашем заводе это регулируется автоматической системой управления термопрофилем, а не «по опыту мастера». В результате катанка сохраняет однородную твёрдость 52–54 HRC после закалки и отпуска — без перепадов более 1,5 HRC по длине рулона. Такие параметры требуются для производства инструмента под автоматические прессы Bosch или Schuler.
Ещё один практический эффект — срок поставки. Мы поддерживаем складской запас свыше 3000 тонн. Если вам нужна катанка из стали D2 диаметром 6,5 мм в объёме 5 тонн — готовый рулон можно отгрузить в течение 3 рабочих дней. Нет необходимости ждать 6–8 недель на новую плавку, как у большинства производителей без собственного литейного цеха.
Катаная катанка из инструментальной и штамповой стали: когда стоит обратиться напрямую к заводу
Если ваш проект требует:
— тогда прямое сотрудничество с заводом катаной катанки из инструментальной и штамповой стали становится экономически и технологически обоснованным выбором. Не как альтернатива дистрибьютору — а как условие выполнения ваших технических требований.
Более 20 лет работы в аэрокосмической, ядерной и нефтегазовой отраслях научили нас одному: доверие строится не на каталогах, а на повторных заказах, где каждая новая партия проходит тот же жёсткий контроль, что и первая. Катаная катанка из инструментальной и штамповой стали — это не товар. Это продолжение вашего технологического процесса. Выбирайте того, кто это понимает.