

Электрошлаковый переплав ЭШП завод 2026 — надёжные решения для металлургии
2026-11-14
Электрошлаковый переплав (ЭШП) — не просто этап производства. Это финальный технологический фильтр, через который проходят только те сплавы, что пойдут в аэрокосмические двигатели, реакторные оболочки или штампы для турбинных лопаток. В 2026 году требования к чистоте, однородности и структурной стабильности стали ещё жёстче. И если вы ищете ЭШП завод, способный гарантировать повторяемость свойств при массовом выпуске — не на бумаге, а в реальных слитках — начинайте с проверки трёх вещей: наличия собственных печей ЭШП, контроля над всем циклом и подтверждённого опыта в критических отраслях.
Почему именно ЭШП — и почему не все «ЭШП-заводы» одинаковы
Электрошлаковый переплав удаляет неметаллические включения, газы и микронеоднородности за счёт медленного, контролируемого затвердевания в защищённой шлаковой ванне. Но результат зависит не от самого метода — а от того, как его реализуют. Мы видели заказы, где клиент указывал «ЭШП по ГОСТ 800–78», но получал слитки с расслоением по оси — потому что завод использовал шлак без сертификата химсостава и не корректировал скорость подъёма электрода при изменении температуры окружающей среды. У нас — тринадцать ЭШП-печей мощностью от 0,3 до 10 тонн. Каждая работает по индивидуальному режиму: для Инконеля 686 — одна скорость и состав шлака, для H13 — другая, для GH2132 — третья. Нет универсального «режима ЭШП». Есть только адаптация под конкретную марку, диаметр слитка и конечное применение.
Что даёт вертикальная интеграция — на практике, а не в презентации
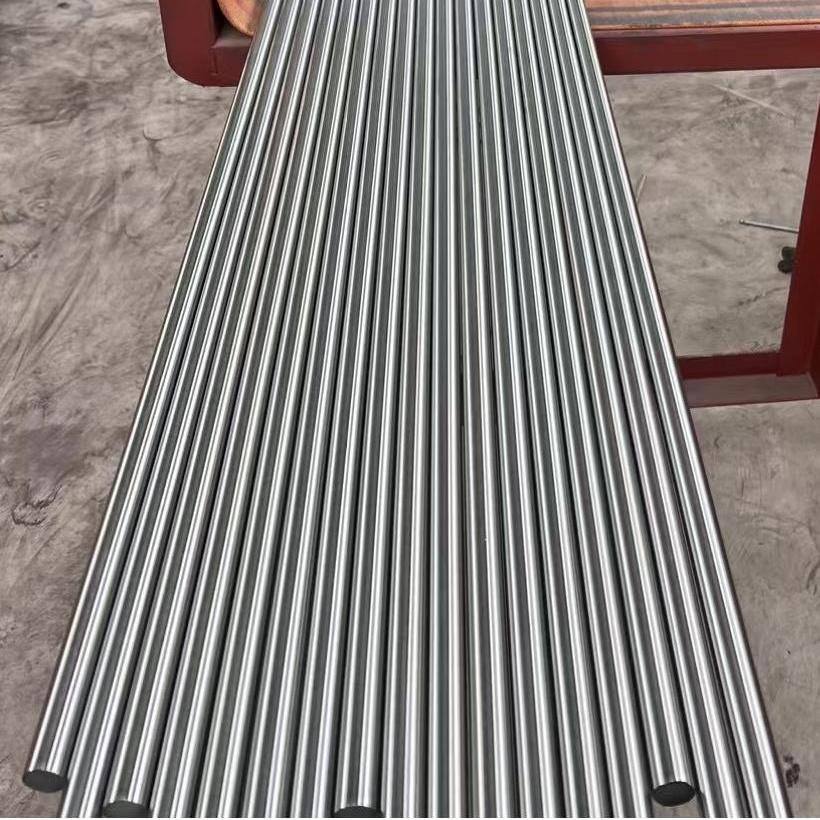
Многие поставщики покупают ЭШП-слитки у сторонних литейных. Это экономит им капитальные затраты — но добавляет три точки риска: несогласованность состава исходной заготовки, разрыв в документировании термообработки и невозможность проследить включение от сырья до готового прутка. На заводе ООО «Шифан Синьгун Металлические Материалы» (Сычуань, основание — 2003 г.) ЭШП — лишь один из семи этапов в одном цехе: вакуумная индукционная плавка → литьё электродов → ЭШП → ковка → прокатка → термообработка → механическая обработка. Мы не передаём слиток «на аутсорсинг». Мы знаем, сколько минут держали его в закалочной печи при 1040 °C, какую скорость охлаждения выдержали в масле и какой уровень твёрдости замеряли на каждом метре прутка. Именно поэтому 92 % заказов на H13 и 3Cr2W8V поставляются с полным протоколом испытаний — не «по запросу», а по умолчанию.
Сертификация — не бумажка, а система принудительного контроля
ISO 9001 — база. GJB 9001C — обязательное условие для поставок в оборонную промышленность КНР. А подготовка к API Q1 и AD2000-W0/PED — это не маркетинговый ход. Это ежедневная работа: внедрение требований к трассируемости партий, аудит всех поставщиков шлака и графита, валидация методик ультразвукового контроля на образцах с искусственно заданными дефектами. Например, при производстве никелевых сплавов для нефтегаза мы проводим ESR-контроль по ASTM A967 — не раз в неделю, а на каждой пятой плавке. Потому что в трубах для глубоководных скважин нет места «возможно, пройдёт».
Готовы ли вы к 2026 году — с материалом, а не с каталогом?
В 2026 году ключевой вопрос уже не «есть ли у вас ЭШП?», а «как вы гарантируете, что слиток, отлитый в январе, будет идентичен тому, что вы отольёте в декабре — при смене оператора, при колебаниях напряжения в сети, при новой партии шлака?». Ответ — в системе: 22 патента на процессы ЭШП и термообработки, складской запас 3000+ тонн полуфабрикатов, и главное — опыт поставок в 17 стран, включая проекты в ядерной энергетике Франции и аэрокосмической отрасли Южной Кореи. Если ваша задача — не купить сталь, а исключить отказ детали в эксплуатации — начните с проверки, кто стоит за маркировкой на слитке. Не «производитель по доверенности», а ЭШП завод, где каждый этап — под контролем, а не под надписью.